 Italiano
 Inglese
Welcome to Our Blog - ITG Group
Blog
- Industria tessile
- Nov 10, 2026
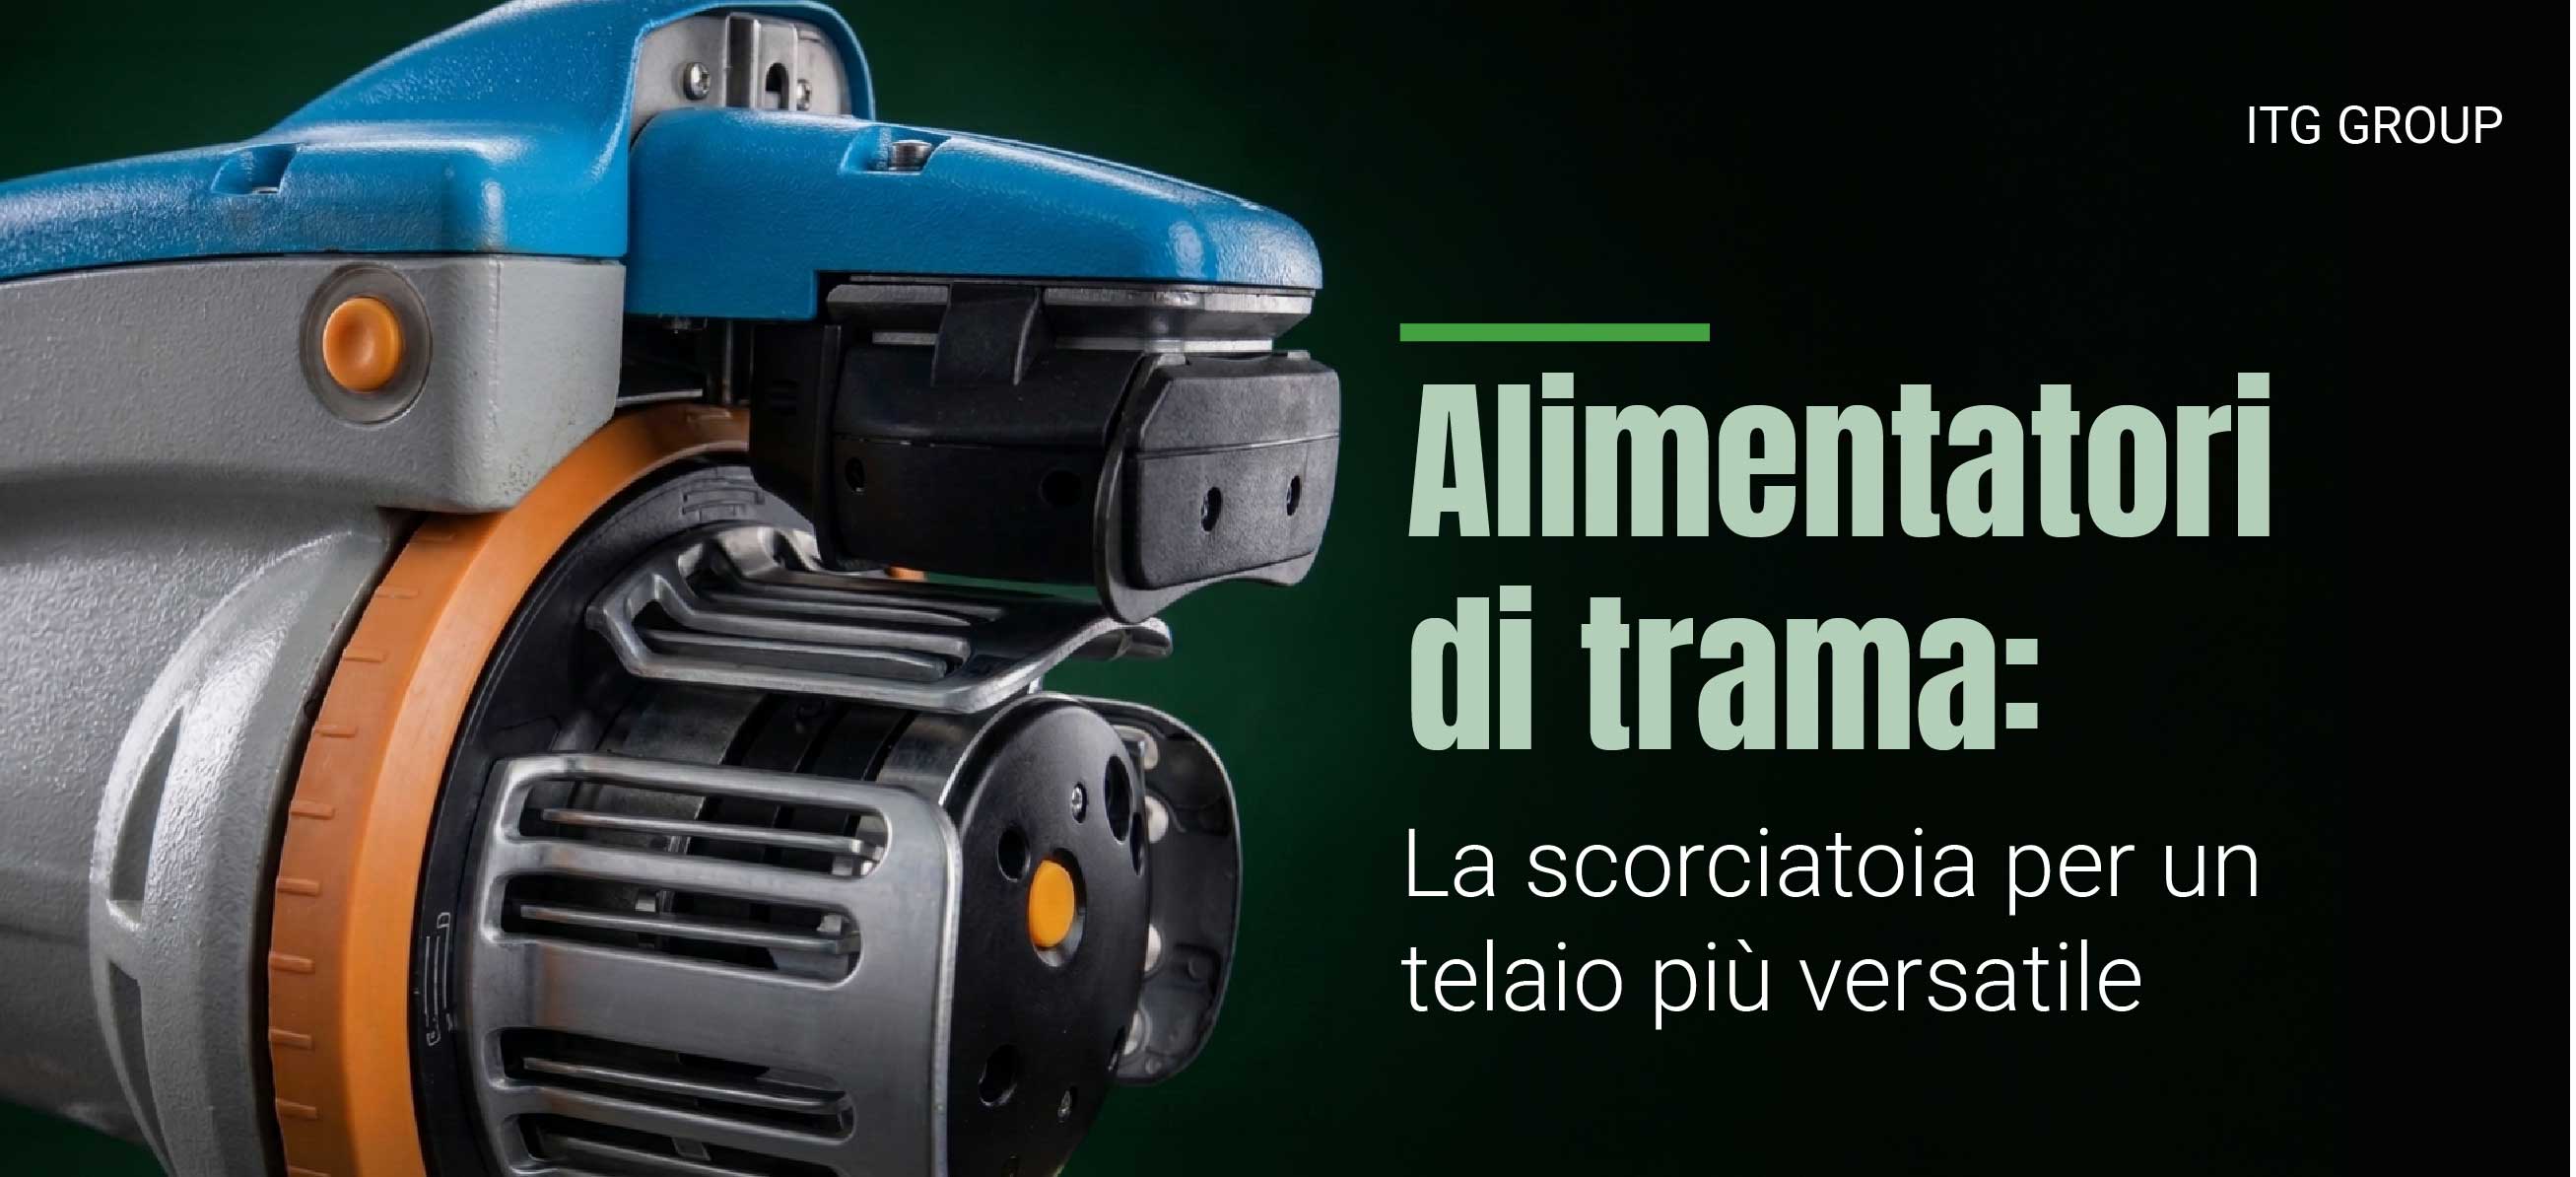
Alimentatori di trama: la scorciatoia per un telaio più versatile
La versatilità di un telaio dipende da ciò che lo alimenta. Quando un’azienda tessile vuole tessere qualcosa di nuovo, la prima discussione verte solitamente sui telai. Un nuovo articolo, un nuovo mercato, un disegno con più colori: sembra una decisione che riguarda i macchinari. Ma in molti casi il limite non è il telaio. È l’alimentatore di trama posto davanti ad esso a determinare quali filati il telaio possa utilizzare, quanti colori possa inserire e con quale rapidità possa passare da un articolo all’altro.
Questo articolo esamina l’alimentatore di trama da questa prospettiva: non come un componente che mantiene il telaio in funzione, ma come l’elemento che determina le potenzialità del telaio.
Versatilità nei filati: un unico alimentatore, molti articoli
La prima cosa che un alimentatore determina è la gamma di filati che un telaio può utilizzare. Più ampia è questa gamma, più articoli un singolo telaio può produrre senza cambiare attrezzatura.
Il nostro alimentatore e misuratore di trama per telai a getto gestisce filati da 20 denari a 3,5 Ne, con velocità di alimentazione della trama fino a 1800 m/min.
Il modello SHG-135A copre una gamma da 22 a 5.000 dtex, con una distanza tra i filati regolabile fino a 4 mm.
Le serie TS-612G2 e TS-613G2 sono progettate per garantire una tensione uniforme della trama su un’ampia gamma di titoli, su tutti i tipi di telai a pinza e a proiettile.
Ciò che rende questa gamma utilizzabile quotidianamente è la rapidità con cui l’alimentatore si adatta al cambio di articolo. La direzione di avvolgimento è impostata su S o Z a seconda della torsione del filato. La distanza tra le bobine sul tamburo è regolabile. Sulla serie TS, l’intervallo S/Z è regolabile in modo continuo. Cambiare articolo significa modificare le impostazioni, non cambiare l’alimentatore.
Versatilità nel colore: da una trama a più trame
È qui che un alimentatore cambia ciò che un telaio può produrre.
Un telaio che inserisce un unico colore è limitato ai tessuti che un unico colore consente di realizzare. I nostri sistemi di inserimento eliminano tale limite sul telaio che già possedete:
Il WIS-2WH trasforma un telaio a getto d’acqua monocolore in un telaio a 2 colori con selezione libera.
WIS-3WH trasforma un telaio a getto d’acqua monocolore in un telaio a 3 colori con selezione a piacere.
FDP, con il nostro sistema di controllo, trasforma un telaio a getto d’aria monocolore in un telaio a 2 colori con selezione a piacere.
SH-RL è un sistema di inserimento a rulli per 2 colori con selezione a piacere su telai a getto d’acqua, per filati da 20 a 600 denari.
SWIS-6/8A gestisce 6 o 8 alimentatori su telai a getto d’aria, con la selezione del colore controllata dal telaio stesso.
Sui sistemi a getto d’acqua, il motivo può essere controllato dalla dobby, che risolve alla radice il problema della sincronizzazione del motivo. Il risultato, secondo le parole dello stesso catalogo: la gamma di tessitura del telaio viene ampliata ed è possibile realizzare prodotti di maggior valore.
Per un’azienda tessile, questa è la differenza tra l’acquisto di nuovi telai per introdurre un nuovo tipo di tessuto e l’aggiunta di tale funzionalità ai telai già presenti in produzione.
Versatilità in tutta la linea di produzione: un’unica gamma per ogni tecnologia di inserimento
La maggior parte delle aziende tessili non utilizza un’unica tecnologia di tessitura. Una linea di produzione potrebbe avere telai a pinza su una linea, a getto d’aria su un’altra e a getto d’acqua su una terza, ciascuno con i propri requisiti di alimentazione. La nostra gamma li copre tutti:
A pinza e a proiettile: TS-612G2 e TS-613G2, fino a 1500 m/min, con controllo automatico della velocità e funzione di arresto in caso di rottura della trama. Il modello SH2000C3 è stato sviluppato specificamente per i telai a pinza ad alta velocità.
Tessitori a getto: il nostro alimentatore e misuratore di trama, con rilevamento della bobina tramite fotocellula e rilevamento della rottura della trama che attiva l’arresto del telaio o il cambio automatico della trama.
A getto d’aria: l’FDP, in grado di sostituire gli alimentatori FDP Tsudakoma su telai fino a 800 giri/min, e il sistema SWIS-6/8A.
Getto d’acqua: la serie WIS, l’SH-RL e l’LHL-1W.
Gli alimentatori si adattano anche dal punto di vista elettrico. Il FAC-1 funziona con una centralina a 90 V CA trifase, l’SH2000C3 a 45 V CA trifase, mentre le centraline TS-612G2 coprono gli intervalli di tensione standard, con centraline personalizzate per le tensioni al di fuori di essi.
Per chi li acquista e li mantiene, un unico fornitore per ogni tecnologia presente in officina significa un unico interlocutore, un unico catalogo e un’unica fonte per i ricambi.
Una versatilità che si ripaga da sola
Ampliare la gamma di prodotti che un telaio è in grado di tessere comporta solitamente una questione di costi. Nei sistemi di inserimento a getto d’acqua, parte di quel costo viene recuperato durante il funzionamento:
Nessun motore di soffiaggio. I sistemi WIS non necessitano più del motore di soffiaggio per misurare la lunghezza su un alimentatore meccanico, il che consente di risparmiare energia elettrica e ridurre i costi di manutenzione, poiché l’alimentatore è più facile da sostituire.
Meno spreco di trama. La lunghezza della trama viene regolata tramite il diametro del tamburo di accumulo e il numero di giri di rilascio, consentendo così di evitare lo spreco di trama.
E laddove l’obiettivo non sia un aggiornamento completo al multicolore, il modello LHL-1W combina la misurazione meccanica con il controllo elettronico, non necessita di soffiante ed è adatto a telai fino a 800 giri/min e larghezze da 1,25 a 2,8 m.
Tenere sotto controllo la versatilità
Un alimentatore in grado di fare di più presenta anche un maggior numero di impostazioni da configurare correttamente. Ogni volta che si cambia articolo, configurazione cromatica o filato, verificare quanto segue:
Intervallo di titolo. Sia il filato più fine che quello più pesante devono rientrare nell’intervallo previsto dal modello.
S o Z. La direzione di avvolgimento segue la torsione del filato. Un nuovo filato può richiedere una nuova impostazione.
Distanza tra le spire. Regolare la distanza tra le spire in base al filato che si sta utilizzando, non in base all’impostazione residua dell’ultimo articolo.
Risposta in caso di rottura. Verificate se l’impostazione è configurata per l’arresto del telaio o per il cambio automatico della trama.
Ricambi disponibili. Forniamo anelli per lana, tenditori anteriori e posteriori, tamburi elastici, sensori, compensatori, schede madri e quadri elettrici. Quando un alimentatore si ferma, la soluzione più rapida è solitamente un ricambio, non un’unità nuova.
Prima di acquistare un altro telaio
Se l’intenzione è quella di tessere più filati, più colori o più articoli, vale la pena chiedersi innanzitutto cosa potrebbero fare i telai che già possiedi con un alimentatore o un sistema di inserimento diverso. A volte la risposta è un nuovo telaio. Spesso non lo è.
Descrivici i tuoi telai, i tuoi filati e i tessuti che vorresti tessere in futuro, e il nostro team ti aiuterà a capire quali nuove possibilità può offrire l’alimentatore: info@group-itg.com
- Industria tessile
- Oct 14, 2026
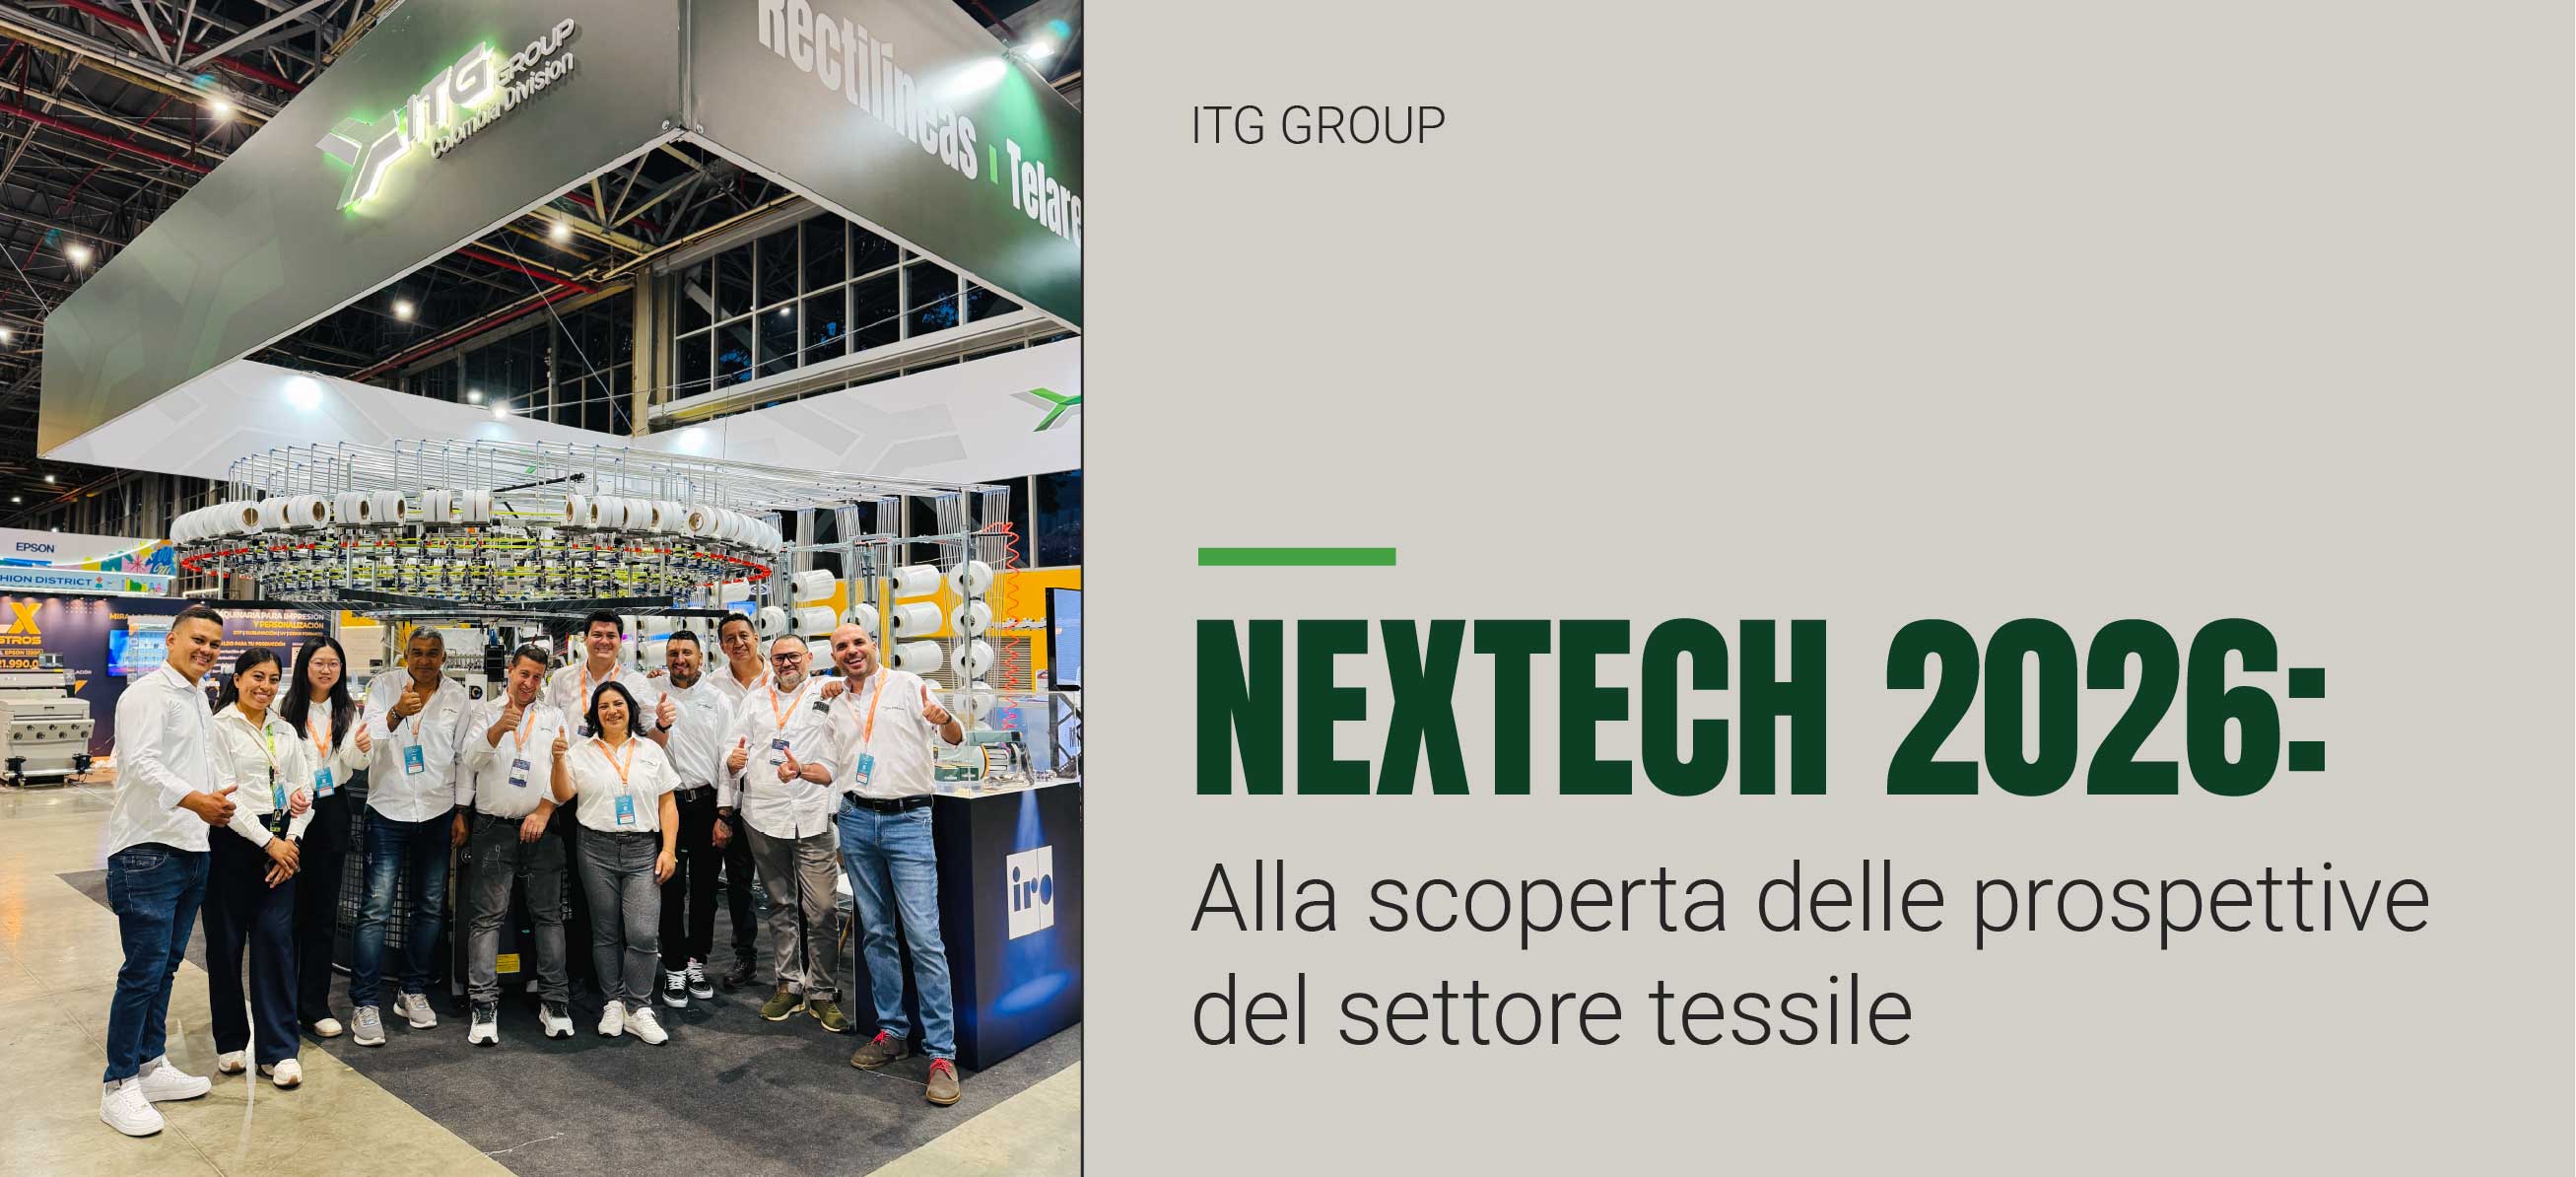
Nextech 2026: Alla scoperta delle prospettive del settore tessile
Dal 22 al 24 settembre abbiamo partecipato alla prima edizione di Nextech by Colombiatex, presso Plaza Mayor, a Medellín. Si tratta della prima fiera dell’America Latina specializzata in macchinari e tecnologia per la filiera tessile e dell’abbigliamento. Secondo Inexmoda, nel 2025 la Colombia ha rappresentato il 6,8% del mercato latinoamericano della moda, pari a circa 8.494 milioni di dollari, e il settore si sta chiedendo come produrre meglio, non solo di più.
Presso il nostro stand erano in funzione telai circolari, intrecciatrici e macchine rettilinee SINOTEX. Abbiamo ricevuto visite da diverse città della Colombia, ma anche dall’Ecuador, dal Perù, dall’Argentina e dall’Europa, e gran parte dei visitatori proveniva da aziende con cui non collaboravamo ancora. Quasi tutte le conversazioni hanno ruotato attorno a quattro temi.
Segnale 1: il tessuto circolare rimane la base, ma crescere non significa sempre acquistare un’altra macchina
È stata la domanda più frequente. Prima di aggiungere una macchina, verifica se puoi diversificare con quella che già possiedi:
Cambia i componenti, non la macchina. Nei telai circolari a maglia singola, sostituendo i componenti del nucleo, la stessa macchina può passare a tessere tessuto a ricciolo o polo.
Cambia la calibrazione con un nuovo cilindro. Ottieni un tipo di tessuto diverso con la stessa attrezzatura e un investimento molto inferiore rispetto a quello di una macchina completa.
Scegli con attenzione tra tubolare e a banda aperta. Se lavori tessuti con lycra o colori chiari e la piega del tubo lascia segni, la banda aperta avvolge il tessuto disteso, evita quelle pieghe e mantiene una densità di punto uniforme. Se produci capi senza cuciture laterali, il tubolare rimane l’opzione più efficiente.
Segnale 2: su colli e polsini, la differenza sta nel design
Ogni tecnica che padroneggi è un prodotto in più che puoi offrire: mini jacquard, pieghe in rilievo, intarsio, trasferimento o colli sagomati. Se stai valutando una macchina rettilinea, presta attenzione a questo:
Rulli di salita e discesa: il tessuto esce dritto senza doverlo appendere a mano.
Aghi a tallone alto: le camme si usurano meno.
Motore con servocomando: secondo il produttore, aumenta la produzione del 15%.
Quattro barre lanciatrici e otto alimentatori: più colori nello stesso disegno.
Segnale 3: nell’intreccio, la continuità si decide nei dettagli
L’intreccio si trova nei lacci per calzature, nelle corde sportive e di sicurezza, nei fili da pesca, nei cavi per auricolari o nei cordoncini per jacquard, in poliestere, nylon, PP o dyneema. Se stai pensando di acquistare una macchina intrecciatrice:
Parte del prodotto finale. Il numero di fusi e di teste di lavorazione definisce cosa puoi produrre e a quale ritmo.
Cerca un sistema di arresto automatico in caso di rottura del filo per evitare di accumulare metri difettosi. Secondo il produttore, alcuni modelli per corde producono da 4 a 5 volte di più rispetto a una macchina intrecciatrice tradizionale.
Tieni a portata di mano i materiali di consumo. Con bobine, supporti, molle e perni di arresto a portata di mano, un fermo dura ore e non settimane.
Pensa alla finitura. Se produci cordoncini, una puntatrice automatica da 4.000 a 6.000 punti all’ora completa il processo senza dipendere dal lavoro manuale.
Segnale 4: il reparto taglio è entrato in scena con forza
Le macchine per la stesura e il taglio automatico del tessuto, una linea che abbiamo recentemente introdotto con YINENG TECH, sono state tra le più richieste. Il tessuto rappresenta solitamente tra il 60% e il 70% del costo di un capo, e Lectra stima che lo spreco nei reparti di taglio vada dal 10% al 20%. È uno dei maggiori centri di costo di un’azienda di abbigliamento e quasi sempre il meno monitorato.
Prima di consultare qualsiasi scheda tecnica, misura questi quattro aspetti durante un mese tipo: la tua efficienza di tracciatura per tipo di capo, i tuoi scarti e le rilavorazioni in base alla causa, le ore effettive di utilizzo del tuo tavolo da taglio e il tuo vero limite (coerenza, tempo di cambio riferimento o volume). Inoltre, valuta insieme la stesura e il taglio. Una taglierina automatica taglia solo il tessuto che le viene consegnato. Se il tessuto continua a essere steso a mano, hai automatizzato la fase precisa e lasciato quella imprecisa com’era.
Prima di decidere
Chi torna da una fiera si ritrova con diverse opzioni sul tavolo. Queste quattro domande aiutano a metterle in ordine:
Cosa intendi produrre e per quale mercato?
Qual è la produttività effettiva con il tuo filato e i tuoi turni di lavoro?
Ci sono pezzi di ricambio disponibili nelle vicinanze?
Cosa comprende l’assistenza per l’installazione, la messa in funzione e la formazione?
La maggior parte delle decisioni di investimento in macchinari viene presa mesi dopo una fiera, quando c’è tempo per confrontare con calma le diverse opzioni. Lo abbiamo constatato in altre divisioni del gruppo, ed è per questo che non consideriamo conclusa nessuna conversazione. Se ci hai lasciato una richiesta, il nostro team commerciale ti contatterà per darvi seguito. E se non sei riuscito a venirci a trovare o desideri approfondire uno di questi argomenti per il tuo stabilimento, scrivici.
Grazie a tutti coloro che sono venuti a trovarci durante Nextech.

- Industria tessile
- Jul 14, 2026
Heald Eyelets and the Hidden Cause of Lint
Every shedding cycle puts the warp yarn through the same point of contact: the heald eyelet. As the warp yarn bends at the eyelet during shedding, elongation occurs proportional to the square of the shed height — and because the front and back of the shed are asymmetrical in length, the yarn slips inside the eyelet, generating friction. When upper and lower yarns rise and fall alternately, severe friction occurs between them. During beating-up, the back-and-forth motion further increases friction between the warp yarn and the heddle eyelet.
This isn't an occasional event. It happens on every pick, on every heald, for the entire production run.
The cumulative cost of friction
The damage adds up in ways that show up directly on the production floor. Studies have found warp yarns lose up to 12% of their breaking tenacity due to abrasion and friction against fiber-to-fiber contact and all loom components — with peak friction occurring during weft insertion.
Lint is generated specifically at the points where warp yarns pass through drop wire eyes, heddle eyes, and between reed blades. This lint collects on the weaving machine surfaces and is often incorporated into the fabric when it falls into the shed or becomes entwined with warp or weft yarns, resulting in defective fabric. Thick lint buildup can also clog loom mechanisms and mix with lubricating oil.
The result is a chain of consequences mills know well: thin places, gouts, oily streaks, and broken ends — if the warp becomes too hairy, the reed forms a ball of fiber between the reed and heald shaft, and if small enough, that ball passes through and becomes a defect woven directly into the fabric.
Sizing helps — but it doesn't solve the problem at the source
Warp yarns are typically sized — coated with protective agents like starch or polyvinyl alcohol to improve abrasion resistance and reduce friction. This is a necessary step, but it addresses the yarn side of the equation. The eyelet itself — the physical surface the yarn contacts thousands of times per minute — is the other half of the equation, and it's often overlooked.
What eyelet geometry actually does
Heald design research is specific about which physical features reduce yarn damage at this contact point. Rounding the front and rear edges of the heald reduces stress on the yarn. A planar lateral surface at the eyelet — without sharp upper or lower corners — prevents the yarn from being forced onto edges where it could be wedged and damaged. This allows even thermally sensitive yarns to be processed at high operating speeds without damage from sharp edges or friction heat.
In other words: the smoother and more rounded the eyelet surface, the less mechanical stress the yarn absorbs on every single pass — which translates directly into less fiber shedding, less lint generation, and fewer downstream fabric defects.
Where ITG Group's healds and droppers fit?
ITG Group's healds and droppers are manufactured with this contact point as a quality priority. Made from 420J stainless steel — a grade selected for its superior hardness and corrosion resistance — the eyelet surface is smooth and abrasion-resistant, and components are processed through acid-washing, polishing, and electrolysis to further improve anti-rust performance and reduce surface friction at the point of yarn contact. This combination of material and finishing directly addresses the root causes of lint buildup: rough contact surfaces that break fibers rather than guide them.
The full ITG Group range covers closed and open type flat steel healds, steel wire healds with grooved mail-eye, drop wires (EO and EG types across multiple sizes), and specialty healds for linen weaving and jacquard looms — giving mills the ability to match eyelet type and finish to the specific yarn and fabric they're running.
For mills dealing with recurring lint-related defects or accelerated yarn wear, the heald and dropper eyelet is often the first place worth inspecting — not just the yarn.
If you'd like to review which heald and dropper specifications best match your current loom setup and yarn type, ITG Group's technical team can help.
Sources: Statista, Grand View Research, Femme Hub, Mordor Intelligence, Oxano.

- Industria tessile
- Mar 23, 2026
High-Performance Braiding for Marine Applications
The maritime and fishing sector is not a seasonal niche or a passing trend; it is a structural industry built on critical operational infrastructure. Mooring ropes, large-diameter hawsers, and industrial fishing nets sustain vessels, port operations, and aquaculture systems worldwide. This permanent dependency makes the segment a technical and commercial opportunity that goes far beyond traditional textile markets.
From a market perspective, the data confirms its relevance. The global fishing nets market was valued at approximately US $1.67 billion in 2024 and is projected to grow at a compound annual growth rate (CAGR) of around 4.6% through 2034, driven by the expansion of commercial aquaculture and the increasing adoption of high-performance synthetic nets. This figure reflects only the fishing net segment and does not include mooring ropes, industrial hawsers, and other maritime applications, indicating that the total market linked to marine braided products is significantly larger.
Beyond its size, the attractiveness of this industry lies in its structural demand. Nets degrade due to constant abrasion and prolonged exposure to saline environments. Mooring ropes lose strength over time because of mechanical fatigue. Vessels require continuous maintenance. This dynamic creates consistent replacement cycles and lower volatility compared to textile markets driven by discretionary consumption.
The economic opportunity is directly connected to technical capability. Not all braiding machines are designed to manufacture competitive maritime products. Producing hawsers and large-diameter ropes requires reinforced frames, stable transmission systems, and sufficient motor power to maintain uniform tension in structures that can exceed 80 mm in diameter. In addition, the number of spindles directly affects braid density, improving load distribution and abrasion resistance—critical factors when products must withstand high dynamic loads.
The sector has also evolved toward high-performance synthetic fibers such as high-tenacity polyester, industrial nylon, technical polypropylene, and ultra-high-modulus fibers. These materials are progressively replacing metallic solutions in certain applications due to their lower weight and superior corrosion resistance. However, they require precise tension control and mechanical stability during the braiding process to preserve their structural properties.
In this market, purchasing decisions are based on performance, durability, and operational safety. This reduces price-only competition and enables stronger margins compared to conventional textile applications. The combination of application value, technical entry barriers, and structural demand creates favorable conditions for solid returns when supported by the appropriate production capabilities.
Braiding machines designed specifically for rope, hawser, and industrial maritime applications make it possible to participate competitively in this segment. In this context, the specialized solutions available within the ITG Group portfolio respond directly to the technical demands of the maritime and fishing industry, integrating large-diameter capacity, high spindle density, and operational stability for high-performance applications.