 Italiano
 Inglese
Welcome to Our Blog - Orditura: è qui che si determina la qualità del tuo tessuto
Orditura: è qui che si determina la qualità del tuo tessuto
- Technical
- Oct 27, 2026
Orditura: è qui che si determina la qualità del tuo tessuto
Ecco una possibilità scomoda: quando il filato raggiunge il telaio, potrebbe già esserci un difetto avvolto nel subbio.
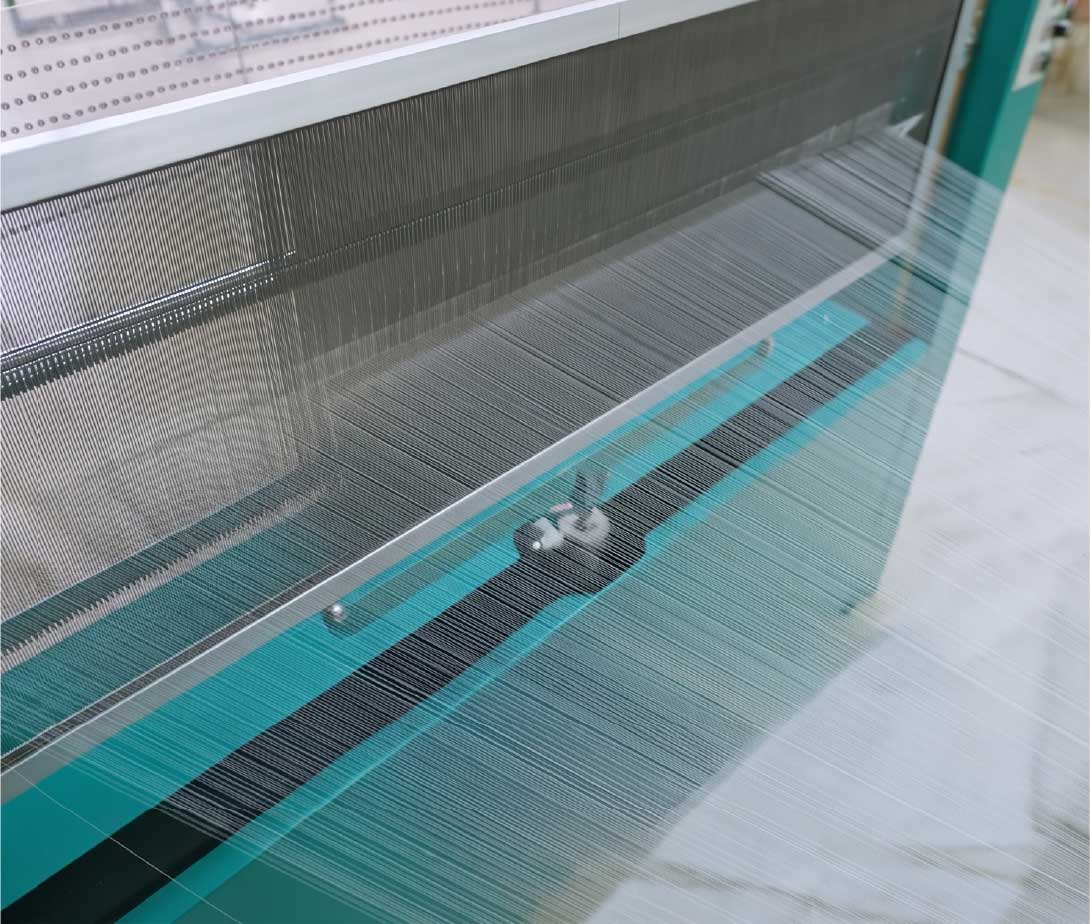
La preparazione dell’ordito è la fase più silenziosa dell’intero processo. Non accade nulla di eclatante. Ma è proprio lì che si definiscono le condizioni per la qualità del tessuto — e un subbio preparato male porta con sé i propri problemi in ogni metro tessuto da esso.
Cosa contiene effettivamente un subbio
Un subbio di ordito non è semplicemente filato avvolto su una flangia. Si tratta di migliaia di fili avvolti con una tensione specifica, a una densità specifica, in una disposizione specifica. Se questi tre elementi sono corretti, il telaio riceve un ordito con cui può lavorare. Se uno qualsiasi di essi è errato, il telaio trascorre l’intero ciclo di produzione cercando di compensare.
Ad agosto abbiamo scritto di uno studio sui fermi dei telai in un stabilimento di tessitura a getto d’aria, dal quale è emerso che il 58% di tutti i fermi era causato da rotture dell’ordito — di gran lunga la categoria più consistente, davanti alle rotture della trama e a tutte le altre cause messe insieme. Quell’articolo esaminava i componenti attraverso cui passa il filato sul telaio.
Ma c’è una fase precedente a questa. Un filo di ordito che è stato avvolto con tensione irregolare, o che si trovava in una zona a bassa densità del subbio, arriva al telaio già indebolito o già allentato. Non si rompe perché il telaio lo ha maltrattato. Si rompe perché non avrebbe mai potuto resistere per tutta la durata del ciclo di produzione.
Le tre variabili impostate durante l’orditura
1. Uniformità della tensione su tutta la larghezza del subbio. Ogni filo sul subbio dovrebbe essere avvolto con una tensione comparabile. Quando alcuni fili sono più tesi di altri, quelli allentati si afflosciano nel passo e quelli tesi subiscono una maggiore sollecitazione ad ogni passata. Il risultato sul telaio appare come rotture casuali dell’ordito e irregolarità del passo — ma lo schema è stato determinato al momento dell’avvolgimento del subbio. Ecco perché le macchine per l’orditura sono dotate di un sistema di tensione dedicato: i dispositivi di regolazione della tensione costante sono progettati specificamente per mantenere la tensione uniforme tra i diversi filati e le diverse strisce, con la tensione di ogni foglio di filato liberamente regolabile.
2. Uniformità della densità di avvolgimento. Un subbio avvolto con densità non uniforme si srotola con tensione non uniforme, poiché il diametro effettivo varia in modo irregolare man mano che il subbio si esaurisce. Il catalogo è chiaro al riguardo: sulla stazione di orditura intelligente, il controllo della tensione a circuito chiuso con unità di tensione e la misurazione automatica dello spostamento servono a «garantire un migliore avvolgimento del subbio di ordito e mantenere costante la densità di avvolgimento». Nell’orditura diretta, l’errore di densità di avvolgimento è specificato a ≤0,25%. E nell’orditura a distacco, è la compensazione della tensione in tempo reale a garantire l’uniformità della densità non solo all’interno di un singolo subbio, ma tra tutti i subbi di una serie — aspetto fondamentale quando si utilizza un telaio alimentato da più di un subbio.
3. Allineamento di strisce e bande. Nell’orditura a sezioni, dove l’ordito viene formato in strisce su un tamburo, l’allineamento è fondamentale. Se le strisce si spostano, il subbio risultante presenta zone di diversa densità e il tessuto lo mostra sotto forma di bande. La soluzione ingegneristica è di natura geometrica: sull’SHGA215C, la sezione di orditura si sposta lungo una guida mentre il pettine di orditura e il creel rimangono fissi, così la striscia di ordito rimane allineata e centrata durante tutto il processo — e la tensione della striscia rimane costante di conseguenza. Le tolleranze di precisione nell’orditura a sezioni arrivano a ≤0,1 mm per la posizione delle strisce e allo 0,02% per il tracciamento delle barre conduttrici.
Perché rimane invisibile fino al telaio
Ecco il problema strutturale: i difetti di orditura non sembrano difetti. Una trave con tensione irregolare sembra una trave normale. Una trave con una variazione di densità del 3% sembra identica a una con lo 0,25%. Non esiste un’ispezione visiva in grado di rilevarlo e, di solito, quando la prima trave raggiunge il telaio, il reparto di orditura è già passato alla trave successiva.
Così il ciclo di feedback si interrompe. Il reparto di tessitura registra le rotture dell’ordito. Il reparto di orditura non ne viene a conoscenza. E la stessa condizione si ripete su ogni trave, perché nessuno ha collegato le due estremità del problema.
La precisione della lunghezza si comporta allo stesso modo. Sulla nostra orditrice diretta ad alta velocità GA269C, diversi sensori con correzione automatica della deviazione mantengono la deviazione di lunghezza al di sotto dello 0,0025% — una cifra che conta solo perché l’alternativa è scoprire la discrepanza alla fine di un ciclo, quando si è a corto di tessuto o si ha un eccesso di scarti e la bobina è già stata utilizzata.
Dove il filato viene effettivamente danneggiato
Vale la pena essere precisi su questo punto, perché l’affermazione «l’orditura danneggia il filato» è troppo vaga per poter agire di conseguenza. Il danno si verifica in punti specifici e per ciascuno di essi esiste una soluzione ingegneristica.
Alla rastrelliera, il filato è in tensione e in movimento, e le fibre in fiocco sensibili all’attrito sono le più vulnerabili. Le rastrelliere a ricircolo a forma di V sono progettate proprio per questo: consentono al filato di lavorare a bassa tensione e ad alta velocità, riducendo le differenze di tensione e la rottura delle estremità durante l’orditura. I dispositivi anti-ballonamento e le aste di pretensionamento attenuano la compensazione della tensione all’avvio e all’arresto del motore, in modo che il filato non subisca shock ad ogni accelerazione.
In corrispondenza del rullo di pressione, il filato viene compattato sul subbio. Sul modello GA269C, la pressione è regolabile da 150 N a 6000 N tramite un meccanismo pneumatico indipendente, con ritorno automatico durante la frenata, in modo che il rullo smetta di sfregare contro il filato già presente sul subbio. Tale ritorno automatico è necessario perché l’alternativa — un rullo carico a contatto con un subbio in decelerazione — provoca l’abrasione dello strato esterno.
E in corrispondenza del pettine si accumulano polvere e lanugine. Esistono meccanismi di soffiaggio intermittente e dispositivi di chiusura del pettine per mantenere pulito quel punto di contatto, poiché un dente del pettine che trasporta lanugine è un dente che abrasiona il filato.
Un quadro di verifica
Se si verificano rotture dell’ordito o formazioni di bande di cui non si riesce a individuare la causa, è opportuno seguire questa procedura prima di continuare a regolare il telaio.
Verificate se le rotture si concentrano per subbio, non per telaio. Se lo stesso telaio funziona senza problemi con un subbio e subisce rotture con quello successivo, la variabile non è il telaio.
Verificate se le rotture si concentrano in una zona specifica del subbio. I problemi che si verificano costantemente in un determinato punto della tessitura — all’inizio, a metà, verso la fine — indicano una variazione di densità lungo il diametro del subbio.
Confronta i subbi all’interno di un set. Se stai alimentando un telaio da più subbi e uno si comporta in modo diverso, hai un problema di uniformità della densità tra i subbi, non un problema di tessitura.
Osserva le striature in relazione alla geometria delle righe. Nell’orditura a sezioni, le striature che si ripetono a intervalli regolari lungo la larghezza del tessuto sono una questione di allineamento, non di pettine.
Chiedi quale tensione mantiene effettivamente la tua orditrice — e se qualcuno la misura. Se la risposta è «è impostata sul pannello», si tratta di un’impostazione, non di una misurazione. Il controllo della tensione a circuito chiuso significa che la macchina corregge; a circuito aperto significa che spera.
Chiudete il circuito di retroazione. Fornite al reparto di orditura i dati relativi alle rotture dell’ordito provenienti dalla tessitura, per ogni subbio. È l’intervento diagnostico più economico in assoluto, e la maggior parte dei tessitori non l’ha mai fatto.
L’argomento dei costi
Per chiunque consideri questa scelta come un investimento piuttosto che una questione di manutenzione: la preparazione dell’ordito è a monte di tutto il processo. Un difetto introdotto al telaio influisce sul tessuto che viene tessuto. Un difetto introdotto durante l’orditura influisce su ogni metro di ogni subbio prodotto in quelle condizioni — e lo fa in modo invisibile, ed è proprio questo che lo rende costoso.
È questa l’asimmetria che vale la pena comprendere. Le attrezzature di orditura non producono tessuto, quindi raramente vengono considerate prioritarie nelle discussioni sugli investimenti (capex). Ma stabiliscono il limite massimo di ciò che il resto della vostra linea di produzione può raggiungere. Non è possibile tessere meglio di quanto consenta la vostra bobina.
Il ruolo di ITG Group
La nostra gamma di orditura copre l’orditura diretta e a sezioni, con configurazioni di creli e tensione selezionate in base al filato effettivamente utilizzato, non a specifiche predefinite.
Se riscontrate rotture dell’ordito o striature che non si risolvono al telaio, vale la pena discuterne prima di prendere la vostra prossima decisione in merito alle attrezzature. Comunicateci cosa state utilizzando e quali problemi riscontrate, e il nostro team tecnico analizzerà la situazione insieme a voi — anche nel caso in cui la risposta onesta sia che la vostra orditura è a posto e il problema risiede altrove.
Contattateci: info@group-itg.com