 Italiano
 Inglese
Welcome to Our Blog - ITG Group
Blog
- Industria tessile
- Nov 10, 2026
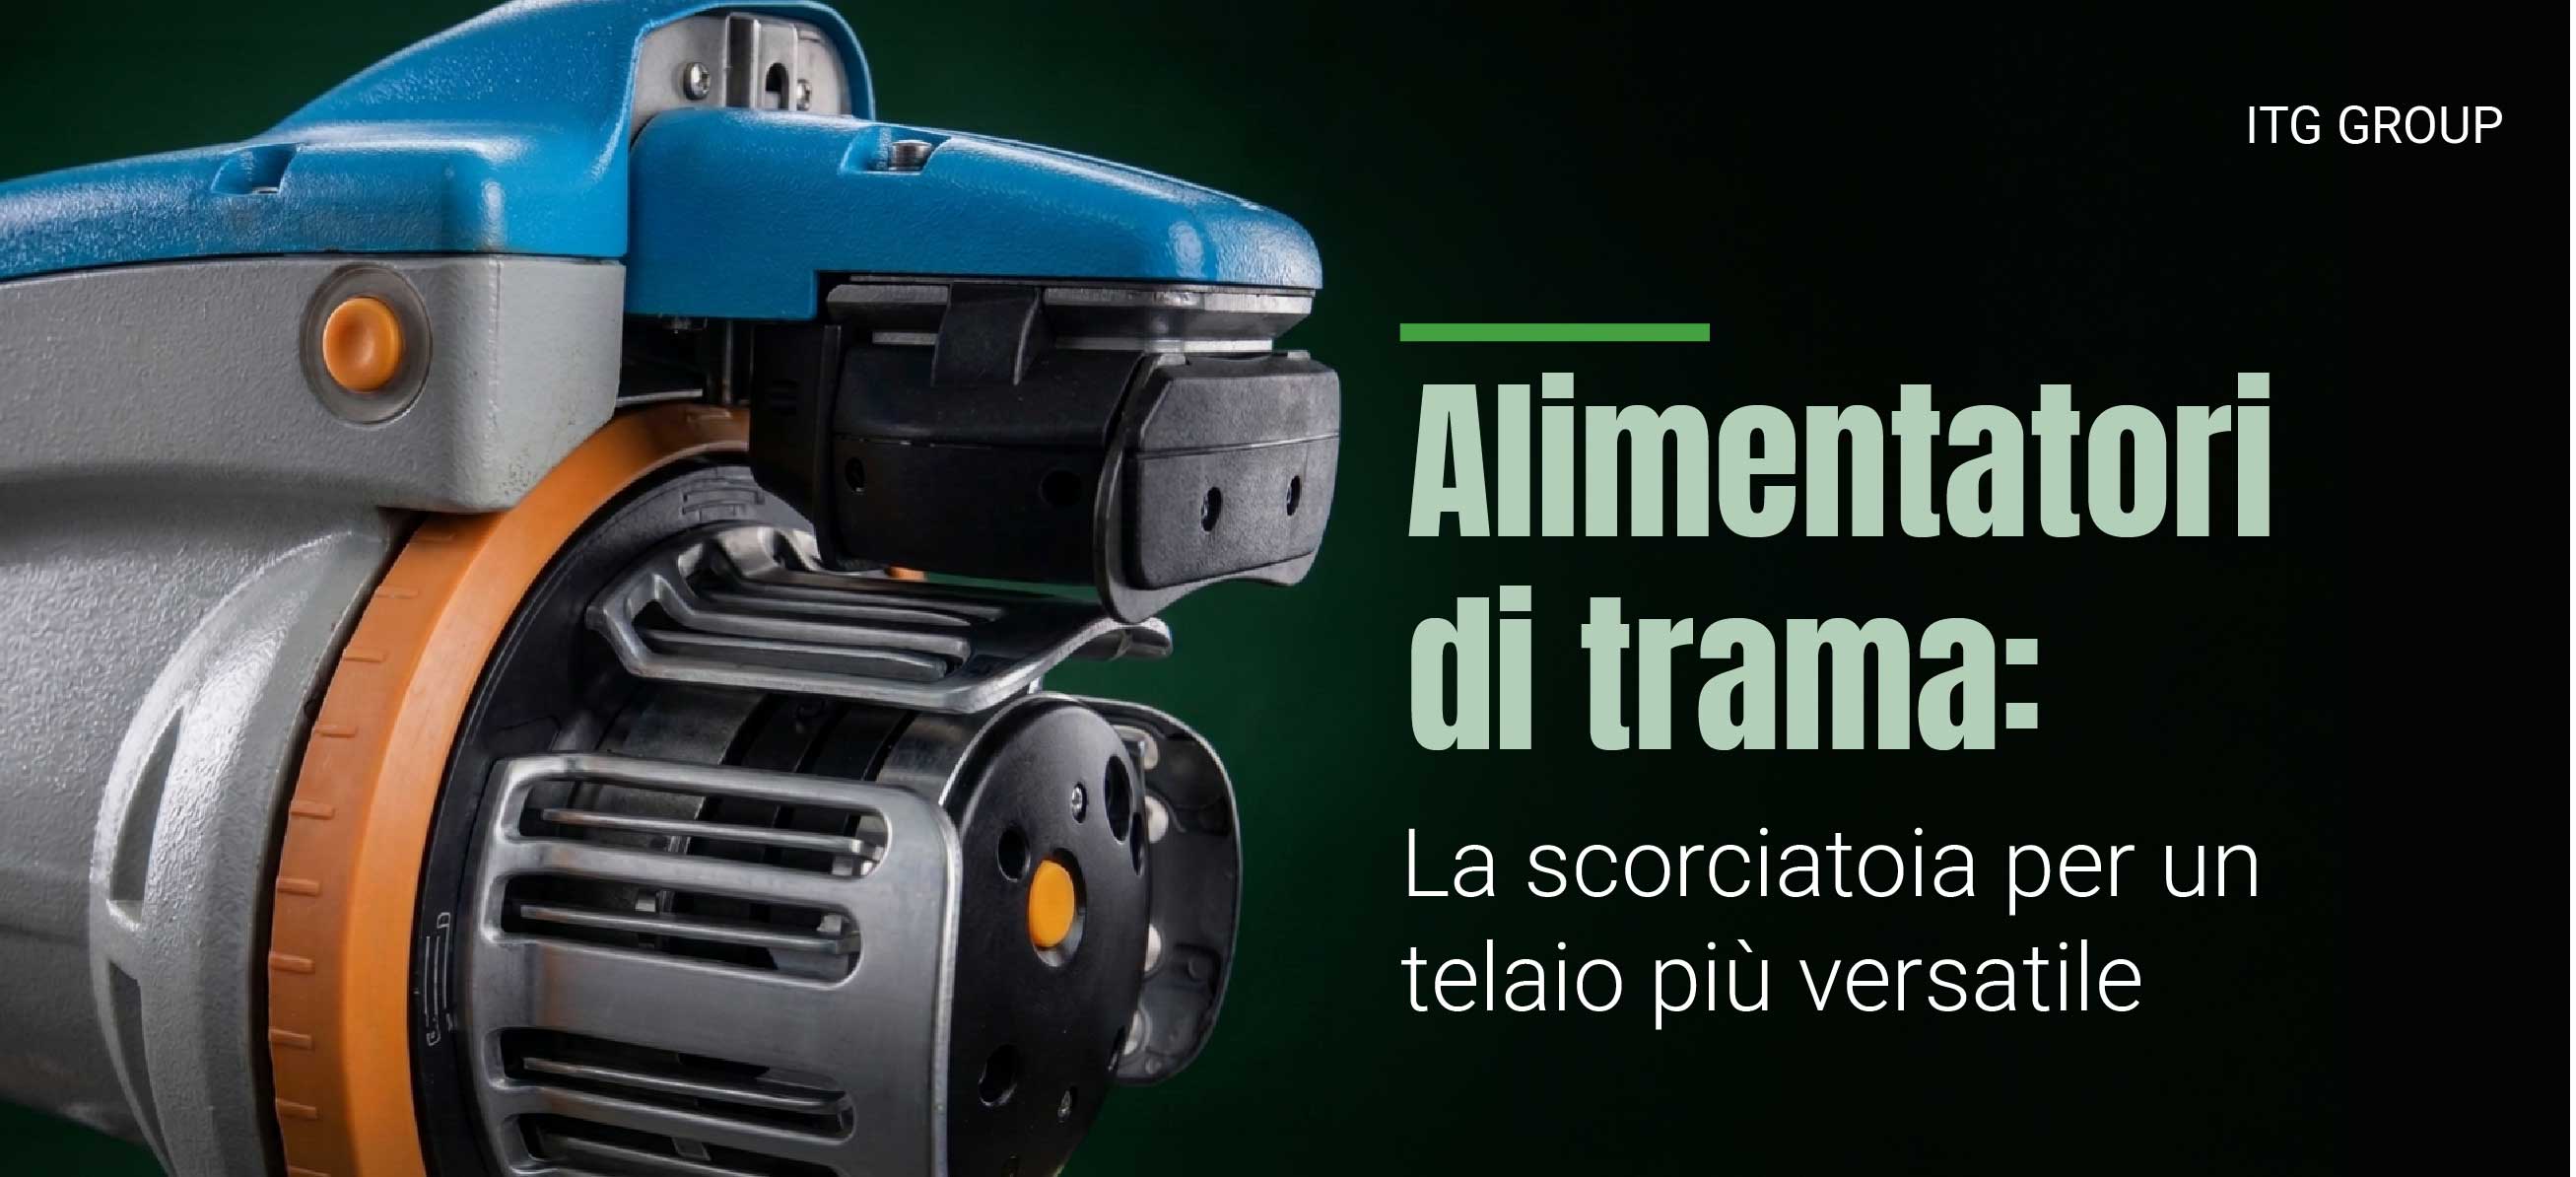
Alimentatori di trama: la scorciatoia per un telaio più versatile
La versatilità di un telaio dipende da ciò che lo alimenta. Quando un’azienda tessile vuole tessere qualcosa di nuovo, la prima discussione verte solitamente sui telai. Un nuovo articolo, un nuovo mercato, un disegno con più colori: sembra una decisione che riguarda i macchinari. Ma in molti casi il limite non è il telaio. È l’alimentatore di trama posto davanti ad esso a determinare quali filati il telaio possa utilizzare, quanti colori possa inserire e con quale rapidità possa passare da un articolo all’altro.
Questo articolo esamina l’alimentatore di trama da questa prospettiva: non come un componente che mantiene il telaio in funzione, ma come l’elemento che determina le potenzialità del telaio.
Versatilità nei filati: un unico alimentatore, molti articoli
La prima cosa che un alimentatore determina è la gamma di filati che un telaio può utilizzare. Più ampia è questa gamma, più articoli un singolo telaio può produrre senza cambiare attrezzatura.
Il nostro alimentatore e misuratore di trama per telai a getto gestisce filati da 20 denari a 3,5 Ne, con velocità di alimentazione della trama fino a 1800 m/min.
Il modello SHG-135A copre una gamma da 22 a 5.000 dtex, con una distanza tra i filati regolabile fino a 4 mm.
Le serie TS-612G2 e TS-613G2 sono progettate per garantire una tensione uniforme della trama su un’ampia gamma di titoli, su tutti i tipi di telai a pinza e a proiettile.
Ciò che rende questa gamma utilizzabile quotidianamente è la rapidità con cui l’alimentatore si adatta al cambio di articolo. La direzione di avvolgimento è impostata su S o Z a seconda della torsione del filato. La distanza tra le bobine sul tamburo è regolabile. Sulla serie TS, l’intervallo S/Z è regolabile in modo continuo. Cambiare articolo significa modificare le impostazioni, non cambiare l’alimentatore.
Versatilità nel colore: da una trama a più trame
È qui che un alimentatore cambia ciò che un telaio può produrre.
Un telaio che inserisce un unico colore è limitato ai tessuti che un unico colore consente di realizzare. I nostri sistemi di inserimento eliminano tale limite sul telaio che già possedete:
Il WIS-2WH trasforma un telaio a getto d’acqua monocolore in un telaio a 2 colori con selezione libera.
WIS-3WH trasforma un telaio a getto d’acqua monocolore in un telaio a 3 colori con selezione a piacere.
FDP, con il nostro sistema di controllo, trasforma un telaio a getto d’aria monocolore in un telaio a 2 colori con selezione a piacere.
SH-RL è un sistema di inserimento a rulli per 2 colori con selezione a piacere su telai a getto d’acqua, per filati da 20 a 600 denari.
SWIS-6/8A gestisce 6 o 8 alimentatori su telai a getto d’aria, con la selezione del colore controllata dal telaio stesso.
Sui sistemi a getto d’acqua, il motivo può essere controllato dalla dobby, che risolve alla radice il problema della sincronizzazione del motivo. Il risultato, secondo le parole dello stesso catalogo: la gamma di tessitura del telaio viene ampliata ed è possibile realizzare prodotti di maggior valore.
Per un’azienda tessile, questa è la differenza tra l’acquisto di nuovi telai per introdurre un nuovo tipo di tessuto e l’aggiunta di tale funzionalità ai telai già presenti in produzione.
Versatilità in tutta la linea di produzione: un’unica gamma per ogni tecnologia di inserimento
La maggior parte delle aziende tessili non utilizza un’unica tecnologia di tessitura. Una linea di produzione potrebbe avere telai a pinza su una linea, a getto d’aria su un’altra e a getto d’acqua su una terza, ciascuno con i propri requisiti di alimentazione. La nostra gamma li copre tutti:
A pinza e a proiettile: TS-612G2 e TS-613G2, fino a 1500 m/min, con controllo automatico della velocità e funzione di arresto in caso di rottura della trama. Il modello SH2000C3 è stato sviluppato specificamente per i telai a pinza ad alta velocità.
Tessitori a getto: il nostro alimentatore e misuratore di trama, con rilevamento della bobina tramite fotocellula e rilevamento della rottura della trama che attiva l’arresto del telaio o il cambio automatico della trama.
A getto d’aria: l’FDP, in grado di sostituire gli alimentatori FDP Tsudakoma su telai fino a 800 giri/min, e il sistema SWIS-6/8A.
Getto d’acqua: la serie WIS, l’SH-RL e l’LHL-1W.
Gli alimentatori si adattano anche dal punto di vista elettrico. Il FAC-1 funziona con una centralina a 90 V CA trifase, l’SH2000C3 a 45 V CA trifase, mentre le centraline TS-612G2 coprono gli intervalli di tensione standard, con centraline personalizzate per le tensioni al di fuori di essi.
Per chi li acquista e li mantiene, un unico fornitore per ogni tecnologia presente in officina significa un unico interlocutore, un unico catalogo e un’unica fonte per i ricambi.
Una versatilità che si ripaga da sola
Ampliare la gamma di prodotti che un telaio è in grado di tessere comporta solitamente una questione di costi. Nei sistemi di inserimento a getto d’acqua, parte di quel costo viene recuperato durante il funzionamento:
Nessun motore di soffiaggio. I sistemi WIS non necessitano più del motore di soffiaggio per misurare la lunghezza su un alimentatore meccanico, il che consente di risparmiare energia elettrica e ridurre i costi di manutenzione, poiché l’alimentatore è più facile da sostituire.
Meno spreco di trama. La lunghezza della trama viene regolata tramite il diametro del tamburo di accumulo e il numero di giri di rilascio, consentendo così di evitare lo spreco di trama.
E laddove l’obiettivo non sia un aggiornamento completo al multicolore, il modello LHL-1W combina la misurazione meccanica con il controllo elettronico, non necessita di soffiante ed è adatto a telai fino a 800 giri/min e larghezze da 1,25 a 2,8 m.
Tenere sotto controllo la versatilità
Un alimentatore in grado di fare di più presenta anche un maggior numero di impostazioni da configurare correttamente. Ogni volta che si cambia articolo, configurazione cromatica o filato, verificare quanto segue:
Intervallo di titolo. Sia il filato più fine che quello più pesante devono rientrare nell’intervallo previsto dal modello.
S o Z. La direzione di avvolgimento segue la torsione del filato. Un nuovo filato può richiedere una nuova impostazione.
Distanza tra le spire. Regolare la distanza tra le spire in base al filato che si sta utilizzando, non in base all’impostazione residua dell’ultimo articolo.
Risposta in caso di rottura. Verificate se l’impostazione è configurata per l’arresto del telaio o per il cambio automatico della trama.
Ricambi disponibili. Forniamo anelli per lana, tenditori anteriori e posteriori, tamburi elastici, sensori, compensatori, schede madri e quadri elettrici. Quando un alimentatore si ferma, la soluzione più rapida è solitamente un ricambio, non un’unità nuova.
Prima di acquistare un altro telaio
Se l’intenzione è quella di tessere più filati, più colori o più articoli, vale la pena chiedersi innanzitutto cosa potrebbero fare i telai che già possiedi con un alimentatore o un sistema di inserimento diverso. A volte la risposta è un nuovo telaio. Spesso non lo è.
Descrivici i tuoi telai, i tuoi filati e i tessuti che vorresti tessere in futuro, e il nostro team ti aiuterà a capire quali nuove possibilità può offrire l’alimentatore: info@group-itg.com
- Technical
- Oct 27, 2026
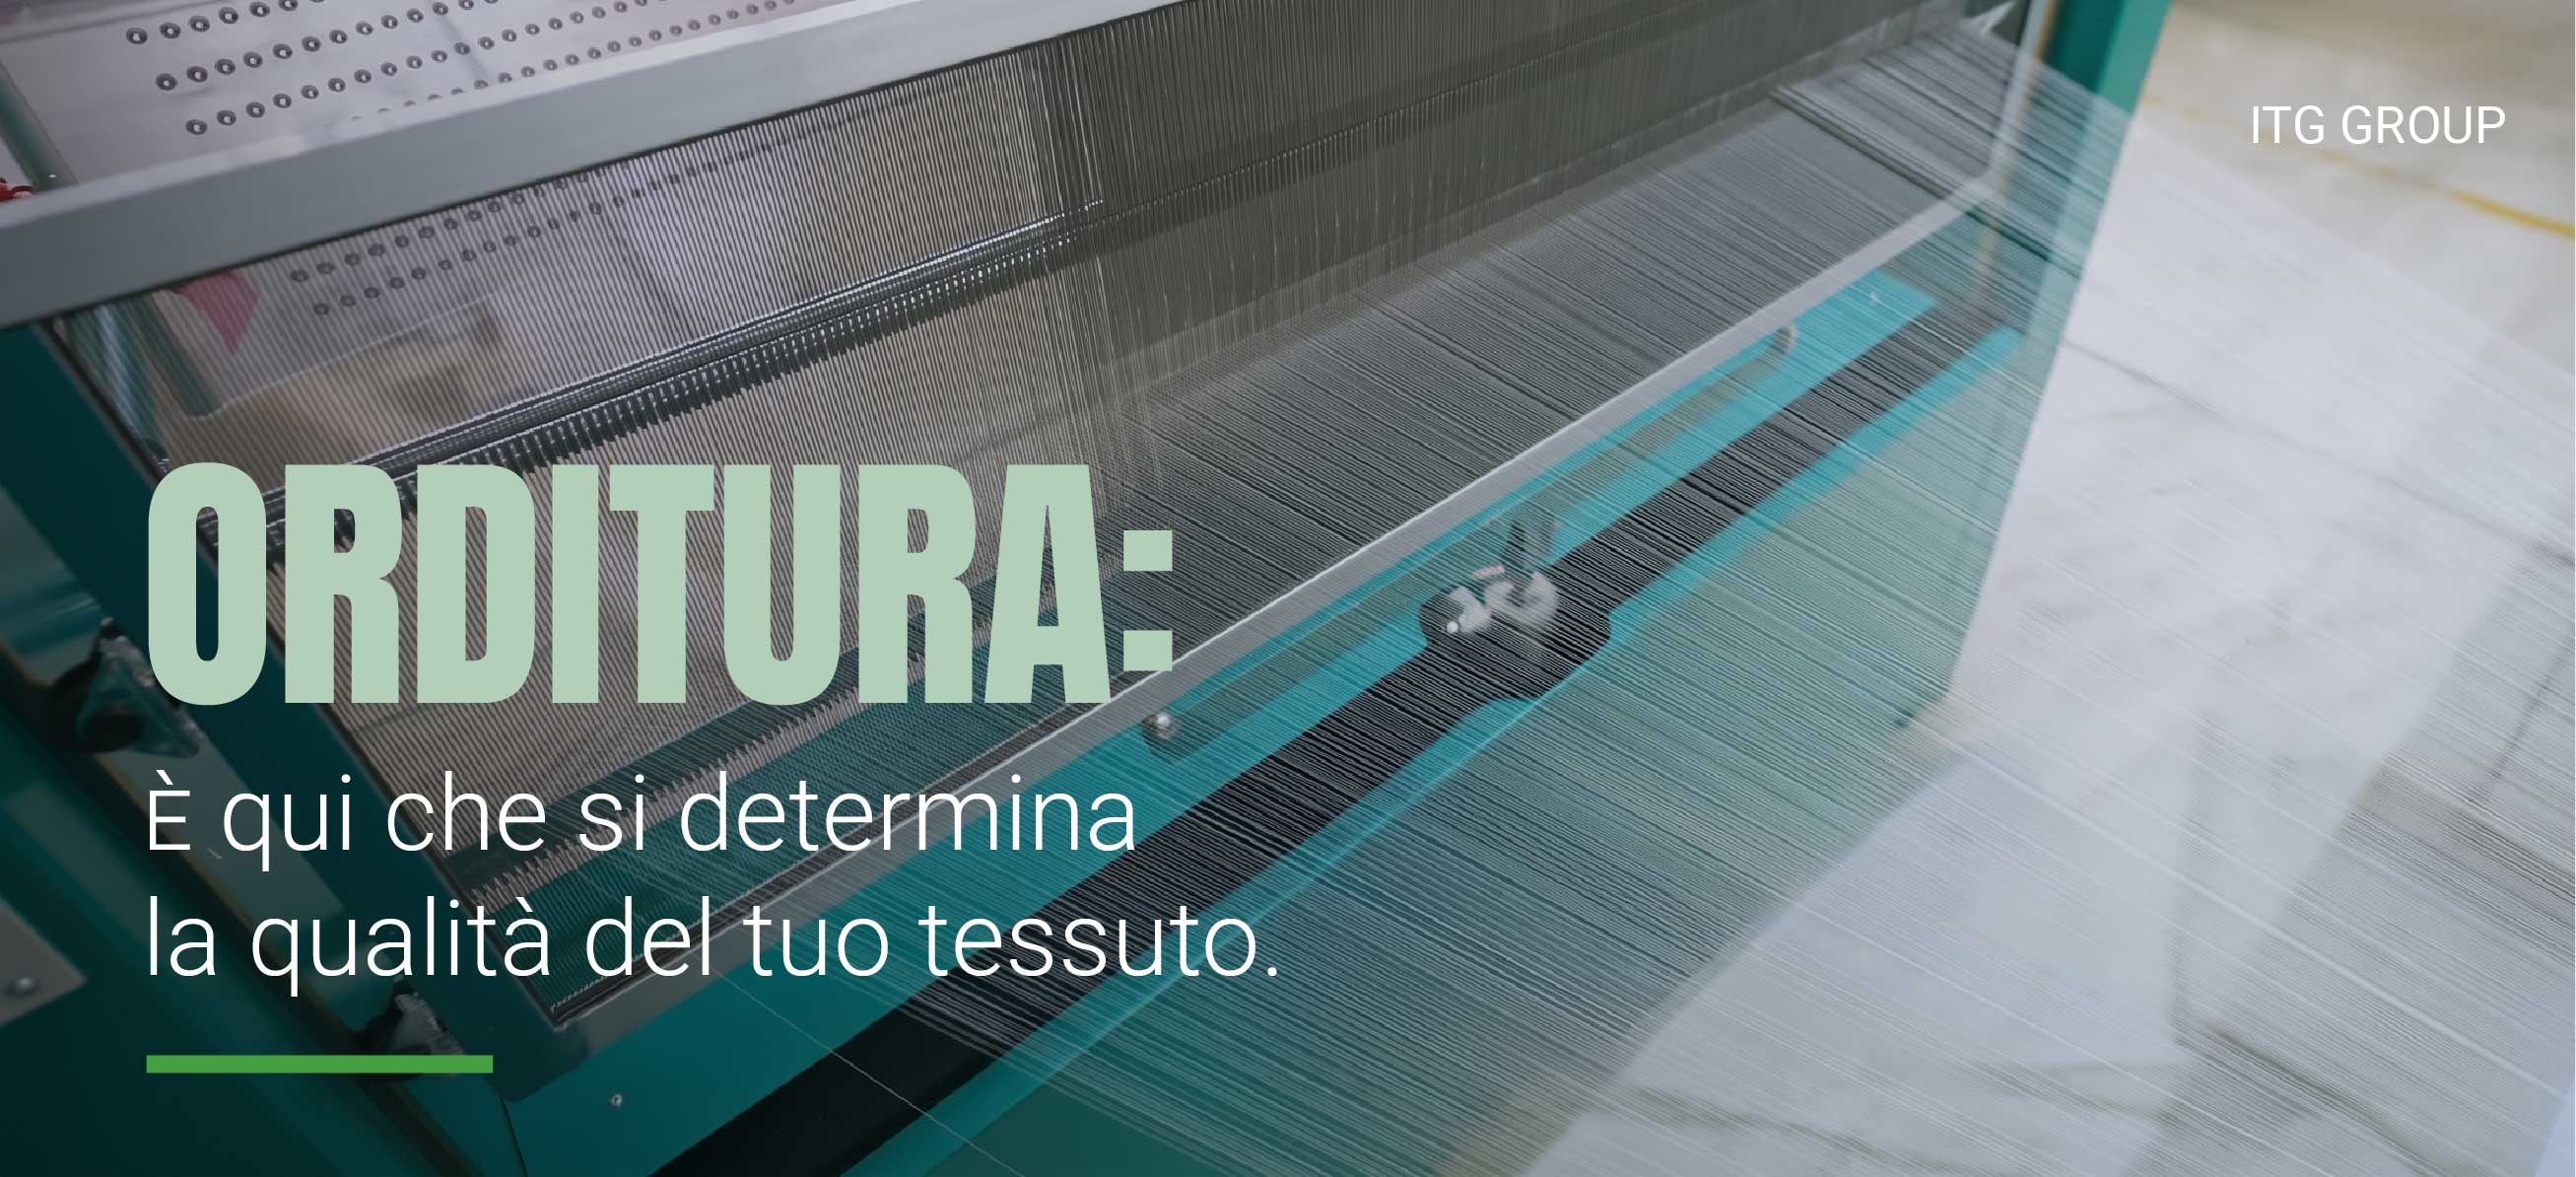
Orditura: è qui che si determina la qualità del tuo tessuto
Ecco una possibilità scomoda: quando il filato raggiunge il telaio, potrebbe già esserci un difetto avvolto nel subbio.
La preparazione dell’ordito è la fase più silenziosa dell’intero processo. Non accade nulla di eclatante. Ma è proprio lì che si definiscono le condizioni per la qualità del tessuto — e un subbio preparato male porta con sé i propri problemi in ogni metro tessuto da esso.
Cosa contiene effettivamente un subbio
Un subbio di ordito non è semplicemente filato avvolto su una flangia. Si tratta di migliaia di fili avvolti con una tensione specifica, a una densità specifica, in una disposizione specifica. Se questi tre elementi sono corretti, il telaio riceve un ordito con cui può lavorare. Se uno qualsiasi di essi è errato, il telaio trascorre l’intero ciclo di produzione cercando di compensare.
Ad agosto abbiamo scritto di uno studio sui fermi dei telai in un stabilimento di tessitura a getto d’aria, dal quale è emerso che il 58% di tutti i fermi era causato da rotture dell’ordito — di gran lunga la categoria più consistente, davanti alle rotture della trama e a tutte le altre cause messe insieme. Quell’articolo esaminava i componenti attraverso cui passa il filato sul telaio.
Ma c’è una fase precedente a questa. Un filo di ordito che è stato avvolto con tensione irregolare, o che si trovava in una zona a bassa densità del subbio, arriva al telaio già indebolito o già allentato. Non si rompe perché il telaio lo ha maltrattato. Si rompe perché non avrebbe mai potuto resistere per tutta la durata del ciclo di produzione.
Le tre variabili impostate durante l’orditura
1. Uniformità della tensione su tutta la larghezza del subbio. Ogni filo sul subbio dovrebbe essere avvolto con una tensione comparabile. Quando alcuni fili sono più tesi di altri, quelli allentati si afflosciano nel passo e quelli tesi subiscono una maggiore sollecitazione ad ogni passata. Il risultato sul telaio appare come rotture casuali dell’ordito e irregolarità del passo — ma lo schema è stato determinato al momento dell’avvolgimento del subbio. Ecco perché le macchine per l’orditura sono dotate di un sistema di tensione dedicato: i dispositivi di regolazione della tensione costante sono progettati specificamente per mantenere la tensione uniforme tra i diversi filati e le diverse strisce, con la tensione di ogni foglio di filato liberamente regolabile.
2. Uniformità della densità di avvolgimento. Un subbio avvolto con densità non uniforme si srotola con tensione non uniforme, poiché il diametro effettivo varia in modo irregolare man mano che il subbio si esaurisce. Il catalogo è chiaro al riguardo: sulla stazione di orditura intelligente, il controllo della tensione a circuito chiuso con unità di tensione e la misurazione automatica dello spostamento servono a «garantire un migliore avvolgimento del subbio di ordito e mantenere costante la densità di avvolgimento». Nell’orditura diretta, l’errore di densità di avvolgimento è specificato a ≤0,25%. E nell’orditura a distacco, è la compensazione della tensione in tempo reale a garantire l’uniformità della densità non solo all’interno di un singolo subbio, ma tra tutti i subbi di una serie — aspetto fondamentale quando si utilizza un telaio alimentato da più di un subbio.
3. Allineamento di strisce e bande. Nell’orditura a sezioni, dove l’ordito viene formato in strisce su un tamburo, l’allineamento è fondamentale. Se le strisce si spostano, il subbio risultante presenta zone di diversa densità e il tessuto lo mostra sotto forma di bande. La soluzione ingegneristica è di natura geometrica: sull’SHGA215C, la sezione di orditura si sposta lungo una guida mentre il pettine di orditura e il creel rimangono fissi, così la striscia di ordito rimane allineata e centrata durante tutto il processo — e la tensione della striscia rimane costante di conseguenza. Le tolleranze di precisione nell’orditura a sezioni arrivano a ≤0,1 mm per la posizione delle strisce e allo 0,02% per il tracciamento delle barre conduttrici.
Perché rimane invisibile fino al telaio
Ecco il problema strutturale: i difetti di orditura non sembrano difetti. Una trave con tensione irregolare sembra una trave normale. Una trave con una variazione di densità del 3% sembra identica a una con lo 0,25%. Non esiste un’ispezione visiva in grado di rilevarlo e, di solito, quando la prima trave raggiunge il telaio, il reparto di orditura è già passato alla trave successiva.
Così il ciclo di feedback si interrompe. Il reparto di tessitura registra le rotture dell’ordito. Il reparto di orditura non ne viene a conoscenza. E la stessa condizione si ripete su ogni trave, perché nessuno ha collegato le due estremità del problema.
La precisione della lunghezza si comporta allo stesso modo. Sulla nostra orditrice diretta ad alta velocità GA269C, diversi sensori con correzione automatica della deviazione mantengono la deviazione di lunghezza al di sotto dello 0,0025% — una cifra che conta solo perché l’alternativa è scoprire la discrepanza alla fine di un ciclo, quando si è a corto di tessuto o si ha un eccesso di scarti e la bobina è già stata utilizzata.
Dove il filato viene effettivamente danneggiato
Vale la pena essere precisi su questo punto, perché l’affermazione «l’orditura danneggia il filato» è troppo vaga per poter agire di conseguenza. Il danno si verifica in punti specifici e per ciascuno di essi esiste una soluzione ingegneristica.
Alla rastrelliera, il filato è in tensione e in movimento, e le fibre in fiocco sensibili all’attrito sono le più vulnerabili. Le rastrelliere a ricircolo a forma di V sono progettate proprio per questo: consentono al filato di lavorare a bassa tensione e ad alta velocità, riducendo le differenze di tensione e la rottura delle estremità durante l’orditura. I dispositivi anti-ballonamento e le aste di pretensionamento attenuano la compensazione della tensione all’avvio e all’arresto del motore, in modo che il filato non subisca shock ad ogni accelerazione.
In corrispondenza del rullo di pressione, il filato viene compattato sul subbio. Sul modello GA269C, la pressione è regolabile da 150 N a 6000 N tramite un meccanismo pneumatico indipendente, con ritorno automatico durante la frenata, in modo che il rullo smetta di sfregare contro il filato già presente sul subbio. Tale ritorno automatico è necessario perché l’alternativa — un rullo carico a contatto con un subbio in decelerazione — provoca l’abrasione dello strato esterno.
E in corrispondenza del pettine si accumulano polvere e lanugine. Esistono meccanismi di soffiaggio intermittente e dispositivi di chiusura del pettine per mantenere pulito quel punto di contatto, poiché un dente del pettine che trasporta lanugine è un dente che abrasiona il filato.
Un quadro di verifica
Se si verificano rotture dell’ordito o formazioni di bande di cui non si riesce a individuare la causa, è opportuno seguire questa procedura prima di continuare a regolare il telaio.
Verificate se le rotture si concentrano per subbio, non per telaio. Se lo stesso telaio funziona senza problemi con un subbio e subisce rotture con quello successivo, la variabile non è il telaio.
Verificate se le rotture si concentrano in una zona specifica del subbio. I problemi che si verificano costantemente in un determinato punto della tessitura — all’inizio, a metà, verso la fine — indicano una variazione di densità lungo il diametro del subbio.
Confronta i subbi all’interno di un set. Se stai alimentando un telaio da più subbi e uno si comporta in modo diverso, hai un problema di uniformità della densità tra i subbi, non un problema di tessitura.
Osserva le striature in relazione alla geometria delle righe. Nell’orditura a sezioni, le striature che si ripetono a intervalli regolari lungo la larghezza del tessuto sono una questione di allineamento, non di pettine.
Chiedi quale tensione mantiene effettivamente la tua orditrice — e se qualcuno la misura. Se la risposta è «è impostata sul pannello», si tratta di un’impostazione, non di una misurazione. Il controllo della tensione a circuito chiuso significa che la macchina corregge; a circuito aperto significa che spera.
Chiudete il circuito di retroazione. Fornite al reparto di orditura i dati relativi alle rotture dell’ordito provenienti dalla tessitura, per ogni subbio. È l’intervento diagnostico più economico in assoluto, e la maggior parte dei tessitori non l’ha mai fatto.
L’argomento dei costi
Per chiunque consideri questa scelta come un investimento piuttosto che una questione di manutenzione: la preparazione dell’ordito è a monte di tutto il processo. Un difetto introdotto al telaio influisce sul tessuto che viene tessuto. Un difetto introdotto durante l’orditura influisce su ogni metro di ogni subbio prodotto in quelle condizioni — e lo fa in modo invisibile, ed è proprio questo che lo rende costoso.
È questa l’asimmetria che vale la pena comprendere. Le attrezzature di orditura non producono tessuto, quindi raramente vengono considerate prioritarie nelle discussioni sugli investimenti (capex). Ma stabiliscono il limite massimo di ciò che il resto della vostra linea di produzione può raggiungere. Non è possibile tessere meglio di quanto consenta la vostra bobina.
Il ruolo di ITG Group
La nostra gamma di orditura copre l’orditura diretta e a sezioni, con configurazioni di creli e tensione selezionate in base al filato effettivamente utilizzato, non a specifiche predefinite.
Se riscontrate rotture dell’ordito o striature che non si risolvono al telaio, vale la pena discuterne prima di prendere la vostra prossima decisione in merito alle attrezzature. Comunicateci cosa state utilizzando e quali problemi riscontrate, e il nostro team tecnico analizzerà la situazione insieme a voi — anche nel caso in cui la risposta onesta sia che la vostra orditura è a posto e il problema risiede altrove.
Contattateci: info@group-itg.com
- Innovazione
- Oct 19, 2026
L'acquisto di macchinari di seconda mano non deve essere un azzardo: vi presentiamo ITG Machinery
L'acquisto di macchinari di seconda mano dovrebbe rappresentare una scelta intelligente per crescere. Per molti stabilimenti tessili, invece, sembra più una scommessa.
La logica alla base è valida: un telaio o un orditoio di seconda mano può rendere operativa la capacità produttiva più rapidamente, con un investimento inferiore rispetto alle attrezzature nuove. Ciò che frena la maggior parte degli acquirenti non è il prezzo. È la domanda a cui un annuncio standard non risponde mai: in che condizioni si troverà effettivamente questa macchina quando arriverà nel mio stabilimento?
Il vero problema del mercato dell’usato
Il mercato dei macchinari di seconda mano non manca certo di offerte. Manca invece di trasparenza.
Un annuncio ti indica la marca, il modello, forse l’anno di costruzione. Raramente ti dice come funzionava la macchina prima di essere ritirata dalla produzione, se qualcuno l’ha controllata da allora o a chi rivolgerti se non funziona una volta installata. In molte transazioni, il coinvolgimento del venditore termina con la vendita, e ogni rischio successivo ricade su di te: componenti di cui nessuno ti ha avvertito, un avviamento che richiede più tempo del previsto, una capacità che avevi preventivato ma che non si concretizza mai.
Per il proprietario di uno stabilimento, si tratta di capitale immobilizzato nell’incertezza. Per un responsabile degli acquisti, è una scelta del fornitore difficile da giustificare se le cose vanno male. In entrambi i casi, raramente il problema risiede esclusivamente nella macchina stessa. Il problema è la mancanza di supporto.
Cosa cambia con ITG Machinery
ITG Machinery è il reparto del Gruppo ITG dedicato ai macchinari di seconda mano. Gestisce la selezione e la commercializzazione delle attrezzature usate dall’inizio alla fine, e la parola che conta di più in questo contesto è “selezione”.
Ogni macchina viene valutata in base a criteri specifici di qualità, funzionamento e affidabilità. Il nostro team tecnico e commerciale valuta ogni opzione prima che venga proposta, e ogni macchina viene ispezionata accuratamente affinché arrivi pronta per la vostra linea di produzione.
Questo cambia la domanda che vi ponete. Invece di «cosa sto acquistando effettivamente?», diventa «quale di queste si adatta alla mia produzione?», e la risposta ve la danno persone che hanno già esaminato la macchina.
La piattaforma comprende macchinari di marchi leader quali Picanol, Toyota, Vamatex, Itema, Dornier, Sulzer e molti altri. Dietro a tutto questo c’è lo stesso gruppo che forse già conoscete per i ricambi e i macchinari nuovi: decenni di esperienza nel settore tessile e una rete di distribuzione in oltre 50 paesi.
Ecco cosa intendiamo per “macchinari di seconda mano, supporto di prima classe”.
Le persone dietro al supporto
Il supporto non è una semplice politica aziendale. Sono le persone che rispondono quando avete una domanda.
ITG Machinery è guidata da Fabio Giamminola, Direttore Generale di ITG Brasil, che apporta l’esperienza commerciale e tecnica del gruppo in ogni selezione. Al suo fianco, Vania e Arissa gestiscono la parte amministrativa e commerciale del processo. Sono loro il team con cui parlerete dalla vostra prima richiesta fino a quando non riceverete l’offerta.
Questo aspetto è più importante di quanto possa sembrare. Quando acquisti attrezzature di seconda mano, non stai semplicemente comprando una macchina. Ti stai affidando al giudizio di qualcuno su quella macchina, e sapere chi è quella persona, oltre alla possibilità di contattarla, fa parte del supporto.
Come iniziare
Tutto avviene direttamente sulla piattaforma, in tre modi:
Acquista dall’annuncio. Inizia sfogliando le macchine attualmente disponibili. Se trovi il modello che ti interessa, invia la tua richiesta di interesse tramite la piattaforma e da lì partirà la trattativa.
Richiedi una ricerca. Se la macchina di cui hai bisogno non è presente nell’elenco, non devi fermarti qui. Invia una richiesta di ricerca: registra la tua azienda e descrivi il macchinario che stai cercando. Il team di ITG Machinery ti aiuterà poi a trovarlo.
Vendi i tuoi macchinari. I macchinari che il tuo stabilimento non utilizza più possono comunque essere preziosi per un altro. Registrali tramite il modulo di vendita, carica i dettagli e le foto, e inviali per la pubblicazione sulla piattaforma, dove potranno raggiungere migliaia di potenziali acquirenti nel settore tessile in tutto il mondo.
Acquistare di seconda mano non dovrebbe significare acquistare alla cieca
Dai un’occhiata all’offerta attuale sulla piattaforma ITG Machinery, oppure scrivici all’indirizzo itg.machinery@group-itg.com. Dicci di cosa ha bisogno la tua linea di produzione e ti diremo se abbiamo la macchina giusta per te.
- Industria tessile
- Oct 14, 2026
Nextech 2026: Alla scoperta delle prospettive del settore tessile
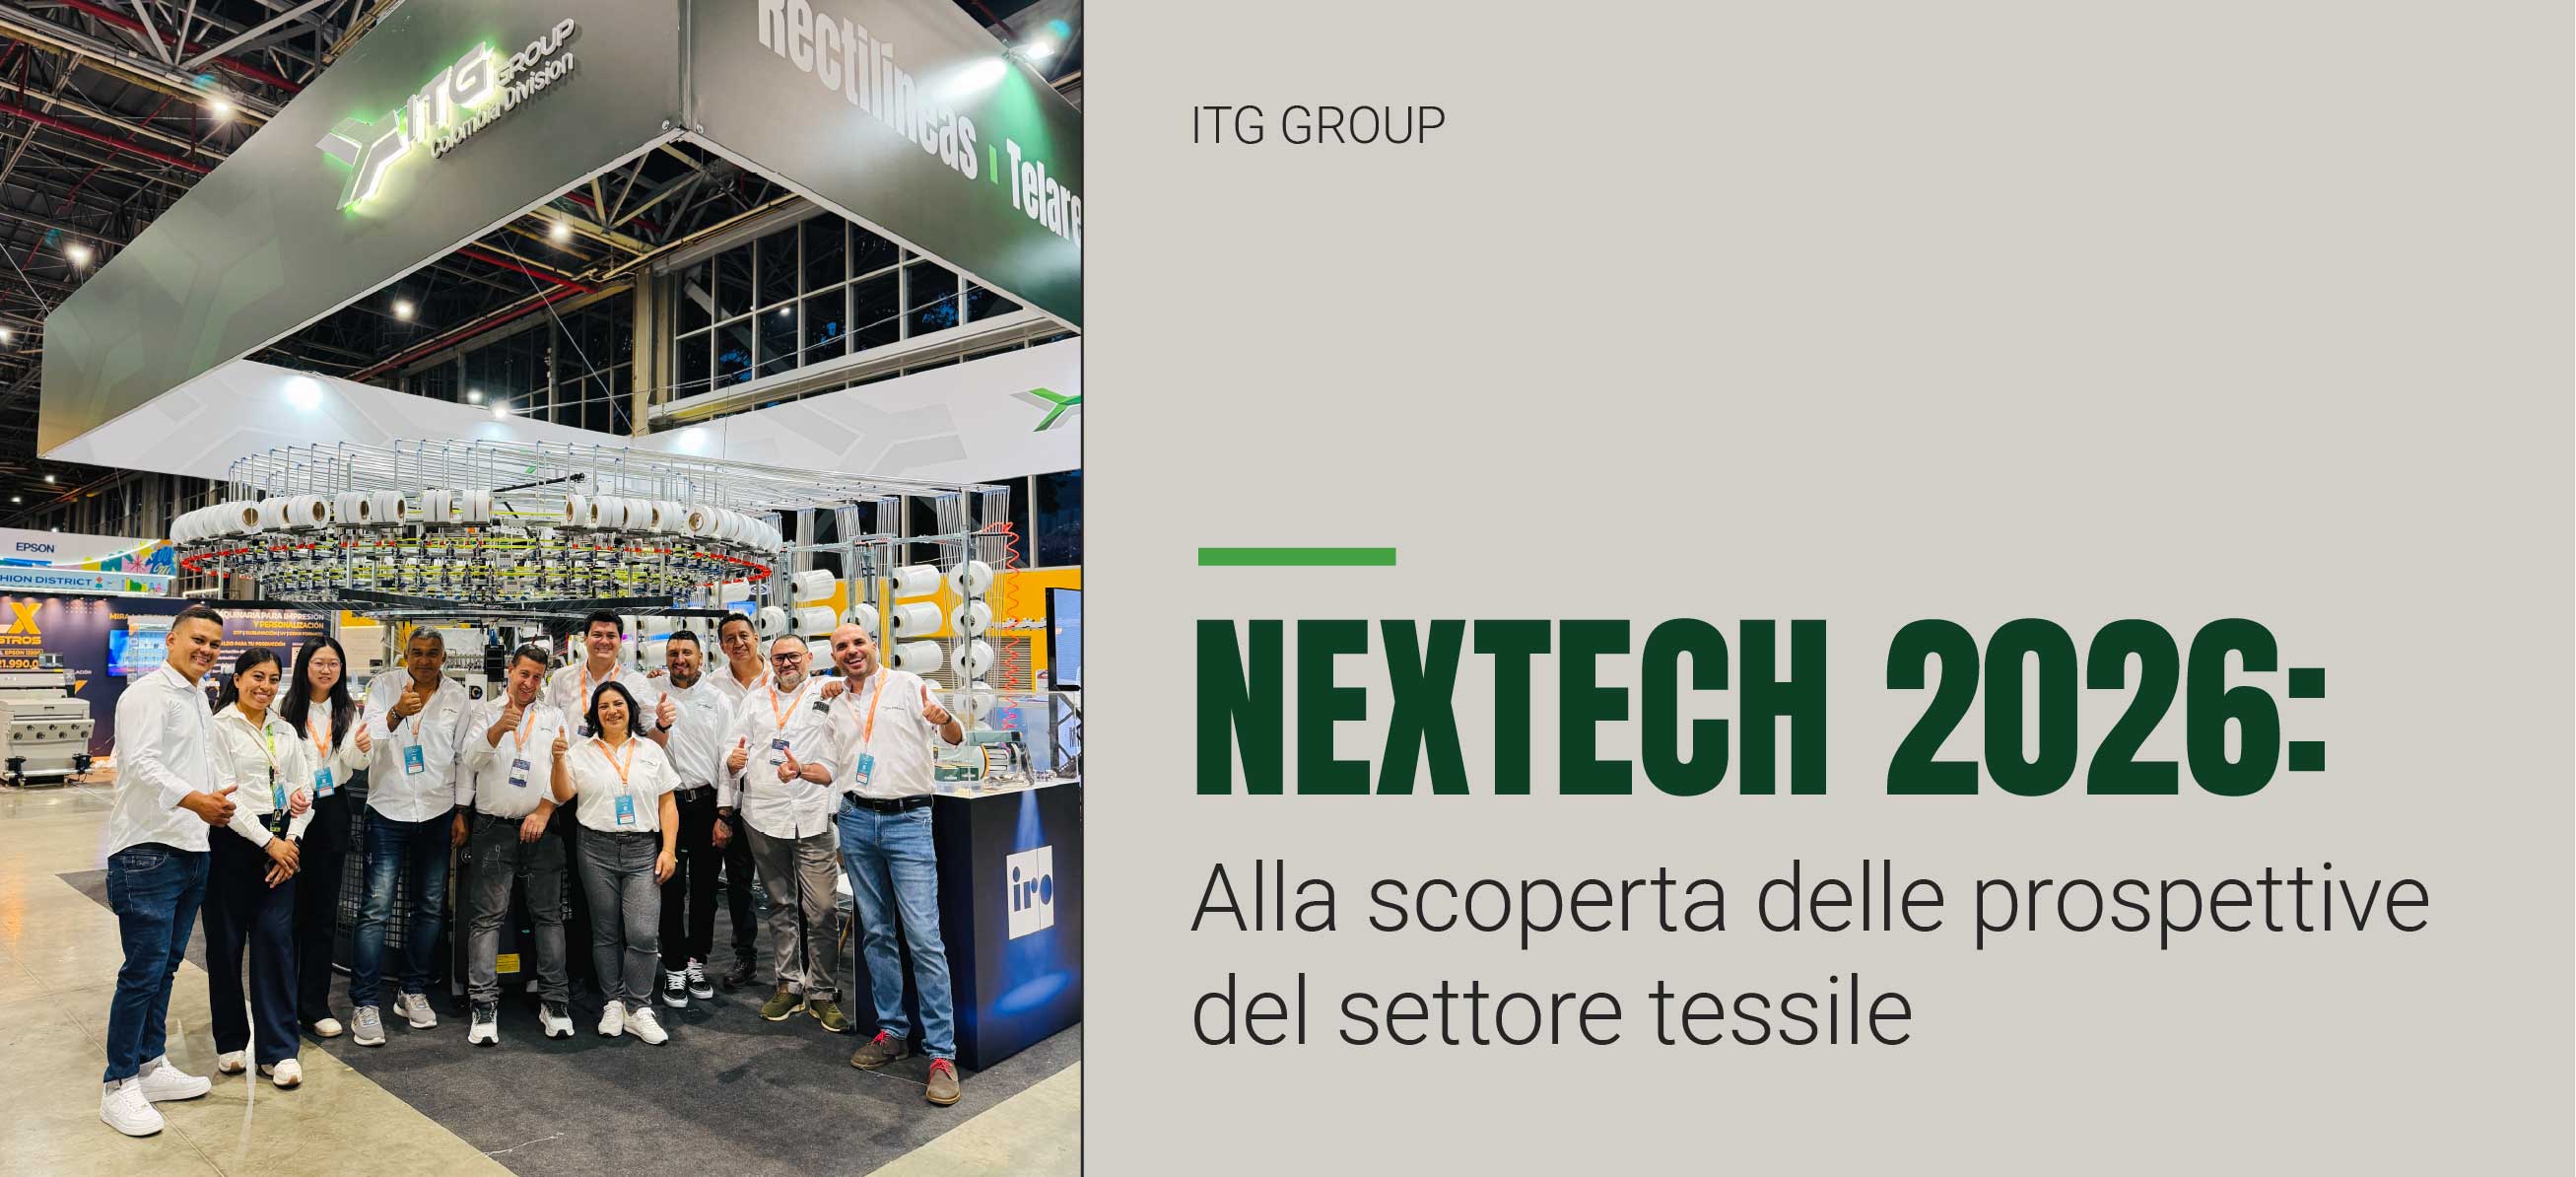
Dal 22 al 24 settembre abbiamo partecipato alla prima edizione di Nextech by Colombiatex, presso Plaza Mayor, a Medellín. Si tratta della prima fiera dell’America Latina specializzata in macchinari e tecnologia per la filiera tessile e dell’abbigliamento. Secondo Inexmoda, nel 2025 la Colombia ha rappresentato il 6,8% del mercato latinoamericano della moda, pari a circa 8.494 milioni di dollari, e il settore si sta chiedendo come produrre meglio, non solo di più.
Presso il nostro stand erano in funzione telai circolari, intrecciatrici e macchine rettilinee SINOTEX. Abbiamo ricevuto visite da diverse città della Colombia, ma anche dall’Ecuador, dal Perù, dall’Argentina e dall’Europa, e gran parte dei visitatori proveniva da aziende con cui non collaboravamo ancora. Quasi tutte le conversazioni hanno ruotato attorno a quattro temi.
Segnale 1: il tessuto circolare rimane la base, ma crescere non significa sempre acquistare un’altra macchina
È stata la domanda più frequente. Prima di aggiungere una macchina, verifica se puoi diversificare con quella che già possiedi:
Cambia i componenti, non la macchina. Nei telai circolari a maglia singola, sostituendo i componenti del nucleo, la stessa macchina può passare a tessere tessuto a ricciolo o polo.
Cambia la calibrazione con un nuovo cilindro. Ottieni un tipo di tessuto diverso con la stessa attrezzatura e un investimento molto inferiore rispetto a quello di una macchina completa.
Scegli con attenzione tra tubolare e a banda aperta. Se lavori tessuti con lycra o colori chiari e la piega del tubo lascia segni, la banda aperta avvolge il tessuto disteso, evita quelle pieghe e mantiene una densità di punto uniforme. Se produci capi senza cuciture laterali, il tubolare rimane l’opzione più efficiente.
Segnale 2: su colli e polsini, la differenza sta nel design
Ogni tecnica che padroneggi è un prodotto in più che puoi offrire: mini jacquard, pieghe in rilievo, intarsio, trasferimento o colli sagomati. Se stai valutando una macchina rettilinea, presta attenzione a questo:
Rulli di salita e discesa: il tessuto esce dritto senza doverlo appendere a mano.
Aghi a tallone alto: le camme si usurano meno.
Motore con servocomando: secondo il produttore, aumenta la produzione del 15%.
Quattro barre lanciatrici e otto alimentatori: più colori nello stesso disegno.
Segnale 3: nell’intreccio, la continuità si decide nei dettagli
L’intreccio si trova nei lacci per calzature, nelle corde sportive e di sicurezza, nei fili da pesca, nei cavi per auricolari o nei cordoncini per jacquard, in poliestere, nylon, PP o dyneema. Se stai pensando di acquistare una macchina intrecciatrice:
Parte del prodotto finale. Il numero di fusi e di teste di lavorazione definisce cosa puoi produrre e a quale ritmo.
Cerca un sistema di arresto automatico in caso di rottura del filo per evitare di accumulare metri difettosi. Secondo il produttore, alcuni modelli per corde producono da 4 a 5 volte di più rispetto a una macchina intrecciatrice tradizionale.
Tieni a portata di mano i materiali di consumo. Con bobine, supporti, molle e perni di arresto a portata di mano, un fermo dura ore e non settimane.
Pensa alla finitura. Se produci cordoncini, una puntatrice automatica da 4.000 a 6.000 punti all’ora completa il processo senza dipendere dal lavoro manuale.
Segnale 4: il reparto taglio è entrato in scena con forza
Le macchine per la stesura e il taglio automatico del tessuto, una linea che abbiamo recentemente introdotto con YINENG TECH, sono state tra le più richieste. Il tessuto rappresenta solitamente tra il 60% e il 70% del costo di un capo, e Lectra stima che lo spreco nei reparti di taglio vada dal 10% al 20%. È uno dei maggiori centri di costo di un’azienda di abbigliamento e quasi sempre il meno monitorato.
Prima di consultare qualsiasi scheda tecnica, misura questi quattro aspetti durante un mese tipo: la tua efficienza di tracciatura per tipo di capo, i tuoi scarti e le rilavorazioni in base alla causa, le ore effettive di utilizzo del tuo tavolo da taglio e il tuo vero limite (coerenza, tempo di cambio riferimento o volume). Inoltre, valuta insieme la stesura e il taglio. Una taglierina automatica taglia solo il tessuto che le viene consegnato. Se il tessuto continua a essere steso a mano, hai automatizzato la fase precisa e lasciato quella imprecisa com’era.
Prima di decidere
Chi torna da una fiera si ritrova con diverse opzioni sul tavolo. Queste quattro domande aiutano a metterle in ordine:
Cosa intendi produrre e per quale mercato?
Qual è la produttività effettiva con il tuo filato e i tuoi turni di lavoro?
Ci sono pezzi di ricambio disponibili nelle vicinanze?
Cosa comprende l’assistenza per l’installazione, la messa in funzione e la formazione?
La maggior parte delle decisioni di investimento in macchinari viene presa mesi dopo una fiera, quando c’è tempo per confrontare con calma le diverse opzioni. Lo abbiamo constatato in altre divisioni del gruppo, ed è per questo che non consideriamo conclusa nessuna conversazione. Se ci hai lasciato una richiesta, il nostro team commerciale ti contatterà per darvi seguito. E se non sei riuscito a venirci a trovare o desideri approfondire uno di questi argomenti per il tuo stabilimento, scrivici.
Grazie a tutti coloro che sono venuti a trovarci durante Nextech.